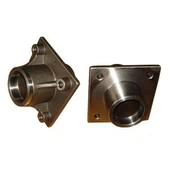
Unter normalen Umständen wird die Maßhaltigkeit von Präzisionsgussteilen von vielen Faktoren beeinflusst, wie z Gießen. Dies führt zu Abweichungen in der Maßhaltigkeit der Gussteile von den Anforderungen. Folgende Faktoren können zu Fehlern in der Maßhaltigkeit von Präzisionsgussteilen führen:
(1) Einfluss der Gussstruktur: a. Gusswandstärke, große Schrumpfrate, dünne Gusswand, kleine Schrumpfrate. B. Die freie Schrumpfrate ist groß und die behinderte Schrumpfrate ist klein.
(2) Einfluss des Gussmaterials: a. Je höher der Kohlenstoffgehalt im Material ist, desto kleiner ist die lineare Schrumpfrate, und je niedriger der Kohlenstoffgehalt, desto größer die lineare Schrumpfrate. B. Die Gussschrumpfrate üblicher Materialien ist wie folgt: Gussschrumpfrate K=(LM – LJ)/LJ × 100%, LM ist die Hohlraumgröße und LJ ist die Gussgröße. K wird von folgenden Faktoren beeinflusst: Wachsform K1, Gussstruktur K2, Legierungstyp K3, Gießtemperatur K4.
(3) Einfluss des Formenbaus auf die lineare Schwindungsrate von Gussstücken: a. Der Einfluss von Wachsinjektionstemperatur, Wachsinjektionsdruck und Druckhaltezeit auf die Einbettmasse ist bei der Wachsinjektionstemperatur am deutlichsten, gefolgt vom Wachsinjektionsdruck, und die Druckhaltezeit ist garantiert hat nur geringe Auswirkungen auf die endgültige Höhe der Investition. B. Die lineare Schrumpfrate des Wachs-(Form-)Materials beträgt etwa 0,9-1,1%. C. Wenn die Muffel gelagert wird, kommt es zu einer weiteren Schrumpfung und ihr Schrumpfwert beträgt etwa 10 % der Gesamtschrumpfung, aber bei einer Lagerung von 12 Stunden ist die Muffelgröße grundsätzlich stabil. D. Die radiale Schrumpfrate der Wachsform beträgt nur 30-40% der Längsschrumpfrate. Die Wachsinjektionstemperatur hat einen weitaus größeren Einfluss auf die freie Schrumpfrate als die behinderte Schrumpfrate (die beste Wachsinjektionstemperatur beträgt 57-59℃. Je höher die Temperatur, desto stärker die Schrumpfung).
(4) Der Einfluss von schalenbildenden Materialien: Zirkonsand, Zirkonpulver, Shangdischer Sand und Shangdisches Pulver werden verwendet. Wegen ihres kleinen Ausdehnungskoeffizienten von nur 4,6×10⁻⁶/℃ können sie vernachlässigt werden.
(5) Die Wirkung des Schalenbackens: Da der Ausdehnungskoeffizient der Schale klein ist, beträgt die Temperatur der Schale bei 1150 ° C nur 0,053%, sodass er ignoriert werden kann.
(6) Einfluss der Gießtemperatur: Je höher die Gießtemperatur, desto größer die Schrumpfrate, und je niedriger die Gießtemperatur, desto geringer die Schrumpfrate, daher sollte die Gießtemperatur angemessen sein.